Предотвращение конструктивных разрушений высоконагруженных вибрационных грохотов
Вибрационные грохоты для тяжелых условий эксплуатации являются основой процессов переработки материалов в горнодобывающей, агрегатной и других промышленных отраслях. Однако конструктивные повреждения — трещины в боковых плитах, разрушение балок или усталостные повреждения сварных соединений — по-прежнему создают значительные затраты и угрозы безопасности. Такие неисправности не только приводят к остановке производства, но и повышают риски для работников и увеличивают расходы на техническое обслуживание. Понимание причин возникновения подобных отказов и способов их предотвращения имеет решающее значение для любого предприятия, которое зависит от стабильной работы грохочения. В данной статье рассматриваются основные причины конструктивных повреждений и проверенные инженерные стратегии их предотвращения, включая современные подходы, применяемые ведущими производителями, такими как Haiside, для обеспечения долгосрочной надежности оборудования.
Понимание конструктивных отказов вибрационных грохотов для тяжелых условий эксплуатации
Конструктивные отказы обычно проявляются в трех основных формах: усталостные трещины, повреждения, вызванные резонансом, и деградация материалов. Усталостное растрескивание является наиболее распространенным видом повреждений и развивается после миллионов циклов нагрузки вследствие концентрации циклических напряжений в сварных соединениях, отверстиях под болты или местах изменения геометрии конструкции. Резонанс возникает, когда рабочая частота совпадает с собственной частотой конструкции, что приводит к увеличению амплитуды вибрации выше расчетных пределов. Деградация материалов может быть вызвана коррозией, абразивным износом или использованием стали низкого качества, которая не обладает достаточной ударной вязкостью.
Объяснение основных причин
- Недостаточные расчетные запасы прочности: Многие отказы возникают из-за недостаточных коэффициентов запаса прочности несущей конструкции, особенно в опорных балках и поперечных элементах.
- Низкое качество сварки: Неполный провар, шлаковые включения или отсутствие предварительного подогрева толстых элементов создают потенциальные зоны возникновения трещин.
- Недооценка динамических нагрузок: Статические расчеты не учитывают увеличенные силы, возникающие от эксцентриковых масс и ударного воздействия материала. Фактические нагрузки могут в 3–5 раз превышать статические расчетные значения.
- Воздействие окружающей среды: Влага, химические вещества и экстремальные температуры ускоряют развитие усталостных трещин.
Основные конструктивные стратегии предотвращения отказов
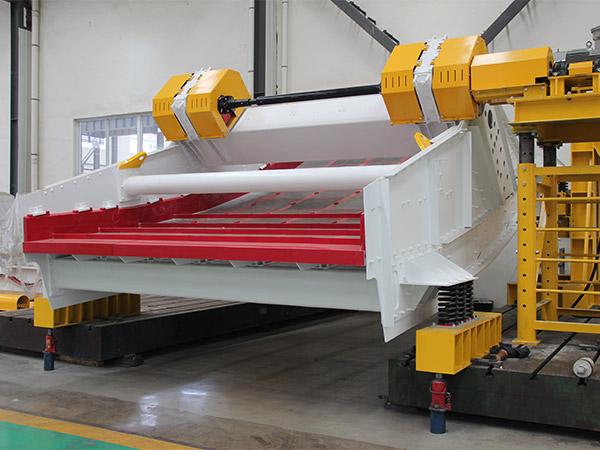
Предотвращение конструктивных отказов начинается еще на этапе проектирования и основывается на принципе оптимизации усталостной долговечности. В настоящее время метод конечных элементов (FEA) широко применяется для моделирования распределения напряжений при динамических нагрузках. Такие критические зоны, как участок разгрузки, загрузочный короб и места перехода боковых плит, требуют дополнительного усиления. Например, инженеры Haiside используют FEA для выявления зон повышенных напряжений и применяют увеличенные радиусы сопряжения, плавные переходы и ребра жесткости для снижения концентрации напряжений.
Предотвращение возникновения резонанса
Каждый вибрационный грохот имеет определенный диапазон собственных частот. Проектировщики должны обеспечить достаточное разделение между рабочей частотой оборудования (обычно 800–1200 об/мин для грохотов тяжелого типа) и любой собственной частотой конструкции, как правило, не менее 20%. Haiside проводит модальный анализ каждой индивидуально разработанной модели грохота для проверки данного разделения и предотвращения резонанса, который может привести к быстрому разрушению конструкции.
Выбор материалов и технологии сварки
Высокопрочная низколегированная сталь (HSLA), такая как S690QL или эквивалентные марки, предпочтительна для боковых плит и поперечных балок благодаря высокой пределу текучести и хорошей свариваемости. Технологические процедуры сварки должны строго соответствовать таким стандартам, как AWS D1.1, включая предварительный подогрев и последующую термическую обработку сварных соединений для более толстых элементов. Haiside использует роботизированную сварку с мониторингом в режиме реального времени для обеспечения стабильного провара и минимизации дефектов в зоне термического влияния.
Роль точного производства и контроля качества
Даже самая качественная конструкция может выйти из строя без высокой точности изготовления. Допуск по плоскостности боковых плит должен находиться в пределах ±1 мм на длине 3 метров, чтобы предотвратить несимметричное распределение напряжений. Отверстия под болты должны сверлиться с использованием кондукторов, чтобы исключить смещение, способное создавать локальные нагрузки. Производственная линия Haiside включает плазменную резку с ЧПУ, снятие остаточных напряжений после сварки и 100% ультразвуковой контроль всех несущих сварных соединений.
Сборка и динамическая балансировка
Неправильная сборка вибровозбудителя или неравномерное распределение материала на просеивающих поверхностях может привести к возникновению неуравновешенных сил, которые ускоряют износ подшипников и развитие усталостных повреждений конструкции. Haiside выполняет динамическую балансировку всех вращающихся узлов до класса G2.5, а каждый грохот проходит 72-часовое испытание без нагрузки для проверки характера вибрации перед отправкой заказчику.
Проверенный подход Haiside к обеспечению конструктивной целостности
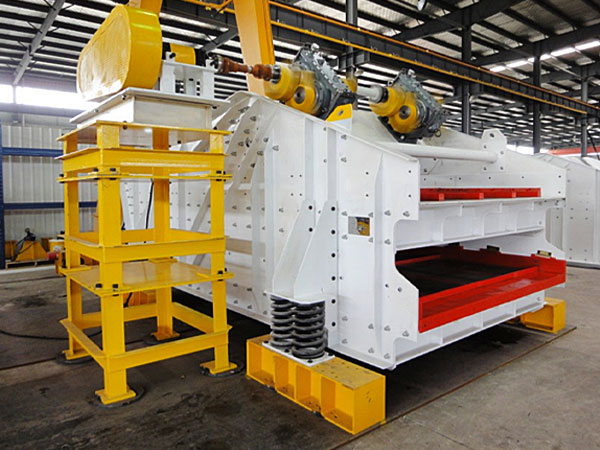
Более чем за десять лет работы в сфере решений для тяжелого грохочения компания Haiside разработала комплексную систему, направленную на минимизацию риска конструктивных отказов. Ниже представлены ключевые отличия по сравнению с традиционными конструкциями:
- Усиленная конструкция боковых плит: Haiside использует более толстые боковые плиты (8–16 мм в зависимости от модели) с интегрированными усиливающими накладками в зонах концентрации напряжений, что позволяет увеличить усталостную долговечность до 40%.
- Оптимизированная геометрия балок: Вместо стандартных прямоугольных балок Haiside применяет коробчатые или двутавровые профили с внутренними ребрами жесткости, которые уменьшают деформацию конструкции при пиковых нагрузках.
- Усовершенствованные резиновые опоры: Эффективность виброизоляции превышает 90%, что снижает передачу вибрации на опорную конструкцию и уменьшает риск отказов, связанных с резонансом.
- Протокол инспекций с участием заказчика: Заказчики или сторонние инспекторы приглашаются для участия в ключевых этапах контроля, включая проверку результатов FEA, документации по сварке и финальных нагрузочных испытаний, что обеспечивает прозрачность и контроль качества.
Практический пример: устранение трещин в зоне загрузки
Зона загрузки воспринимает наиболее высокие ударные нагрузки. В рамках недавнего проекта для медного рудника компания Haiside переработала конструкцию загрузочного короба, установив износостойкую футеровку для тяжелых условий эксплуатации и выполнив переход к боковым плитам со снятием остаточных напряжений. На предыдущем грохоте трещины появлялись уже в течение шести месяцев эксплуатации, тогда как на оборудовании Haiside после двух лет работы не было выявлено ни одного конструктивного дефекта. Этот результат подчеркивает важность целенаправленного усиления наиболее нагруженных зон.
Заключение: инвестиции в долгосрочную надежность
Предотвращение конструктивных отказов вибрационных грохотов для тяжелых условий эксплуатации требует комплексного подхода — от применения современных методов FEA и выбора высококачественных материалов до точного производства и строгих испытаний. Хотя первоначальные затраты могут быть выше, совокупная стоимость владения оборудованием в течение десяти лет значительно снижается, если удается исключить незапланированные простои и дорогостоящий ремонт. Инженерная команда Haiside тесно сотрудничает с клиентами для анализа конкретных условий эксплуатации и адаптации конструкции грохота в соответствии с требованиями проекта. Выбор партнера с подтвержденной экспертизой в области конструктивной надежности — это не просто решение о покупке, а инвестиция в непрерывность производственного процесса.