Измеримые преимущества правильного натяжения вибрационного грохота

Правильное натяжение сетки вибрационного грохота часто недооценивают с точки зрения его влияния на общую эффективность грохочения. Однако для предприятий, перерабатывающих сыпучие материалы — от заполнителей до полезных ископаемых — усилие натяжения просеивающей поверхности непосредственно определяет точность производительности, срок службы сетки и эксплуатационные расходы. Если натяжение слишком слабое, сетка чрезмерно прогибается, что приводит к преждевременному усталостному разрушению, забиванию отверстий и неэффективному разделению частиц. При чрезмерном натяжении сетка может растрескаться или деформироваться, что уменьшает эффективную площадь грохочения. В обоих случаях возникают измеримые производственные потери. В данной статье рассматриваются количественные преимущества поддержания правильного натяжения сетки на основе эксплуатационных данных и инженерных принципов, а также объясняется, как системы натяжения Haiside помогают операторам обеспечивать стабильные и проверяемые результаты.

1. Прямое влияние на эффективность грохочения и производительность

Основная функция вибрационного грохота заключается в разделении частиц по размеру. Натяжение сетки играет важную роль в том, насколько эффективно сетка передает вибрацию слою материала. Правильно натянутая сетка сохраняет равномерную амплитуду по всей своей поверхности, обеспечивая одинаковое ускорение и силу расслоения для каждой частицы.

Количественная оценка точности разделения частиц

Исследования показывают, что отклонение натяжения всего на 10% от оптимального значения может снизить эффективность грохочения на 15–20%. Слабонатянутые сетки позволяют просеивающей поверхности колебаться независимо от деки грохота, создавая локальные зоны со сниженной вибрацией. Крупные частицы могут проходить через отверстия, которые кратковременно растягиваются, в то время как частицы, близкие к размеру отверстия, могут застревать, увеличивая риск забивания. Напротив, правильно натянутая сетка Haiside сохраняет стабильные размеры отверстий, обеспечивая более точный контроль точки разделения. В типичной двухдечной установке правильное натяжение может повысить эффективность возврата крупной фракции на 8–12% и уменьшить содержание мелких частиц, ошибочно попадающих в крупный продукт.

Как натяжение влияет на скорость потока материала

Производительность непосредственно связана с эффективной открытой площадью, доступной для прохождения материала. Когда сетка недостаточно натянута, она прогибается под нагрузкой, уменьшая эффективную площадь грохочения. При многократных циклах вибрации этот прогиб увеличивается, дополнительно ограничивая поток материала. Правильное натяжение позволяет сетке оставаться плоской и натянутой, максимально используя открытую площадь. Полевые измерения показывают, что восстановление правильного натяжения может увеличить массовый расход на 6–10% на той же деке без изменения хода или скорости вибрации. Для предприятия, перерабатывающего 500 тонн материала в час, это означает дополнительные 30–50 тонн в час продукта требуемой крупности.

2. Увеличение срока службы сетки — снижение частоты замены
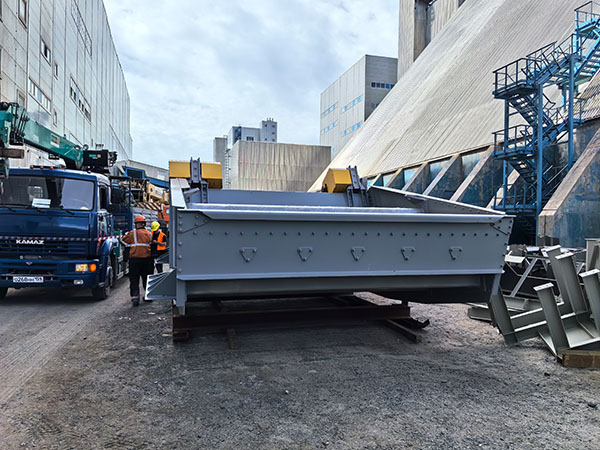
Cooperation Customer

Просеивающая сетка является расходным компонентом, который оказывает существенное влияние на эксплуатационные расходы. Многие операторы считают короткий срок службы нормальным явлением, однако причина отказа часто связана с неправильным натяжением, а не с естественным износом материала. Слишком слабонатянутая сетка подвергается многократному изгибу в местах натяжных крюков и вокруг опорных планок. Такие циклические изгибающие напряжения вызывают усталостные трещины, которые быстро распространяются и могут привести к внезапному разрушению сетки.

Распределение напряжений и предотвращение усталостных повреждений

При правильном натяжении растягивающее напряжение равномерно распределяется по всей просеивающей поверхности. Энергия вибрации передается равномерно, а собственная частота сетки остается стабильной. Отраслевые данные показывают, что правильное натяжение может увеличить срок службы сетки на 30–50% по сравнению с эксплуатацией при недостаточном натяжении. В одном задокументированном случае на карьере, использовавшем натяжные направляющие Haiside, средний срок службы сетки увеличился с 4 до 6,5 недель, то есть на 62%, исключительно за счет внедрения процедуры натяжения с использованием измерителя натяжения.

Данные по эксплуатации: правильное и неправильное натяжение

  • Неправильное натяжение (слабое): Усталостное разрушение в зоне крюков через 2–3 недели; частое забивание отверстий, требующее ручной очистки; стоимость замены — $1,200 на одну деку в месяц.
  • Правильное натяжение (калиброванное Haiside): Отказ вследствие естественного абразивного износа через 6–8 недель; отсутствие простоев, связанных с забиванием; стоимость замены — $600 на одну деку в месяц.

Снижение затрат на одну деку превышает 50% с учетом трудозатрат на регулировку натяжения и очистку. Кроме того, правильное натяжение снижает риск внезапного разрушения сетки, которое может повредить деки грохота и привести к опасному выбросу фрагментов.

3. Снижение эксплуатационных расходов за счет сокращения простоев и технического обслуживания

Незапланированный простой обходится значительно дороже, чем стоимость потерянного объема производства. Забивание отверстий, засорение или разрушение сетки вынуждают останавливать всю производственную линию. Правильное натяжение минимизирует вероятность таких событий и непосредственно повышает коэффициент готовности предприятия.

Факторы, связанные с энергопотреблением

Слабонатянутые сетки поглощают больше энергии вибратора, поскольку движение сетки не синхронизировано с движением деки. Двигателю приходится работать интенсивнее для поддержания заданного хода. Исследования энергопотребления показывают, что правильно натянутые сетки позволяют снизить потребляемую мощность на 5–8% по сравнению с условиями недостаточного натяжения. За год это может означать экономию в несколько тысяч долларов для типичного привода грохота мощностью 200 кВт.

Стоимость эксплуатации грохотов без надлежащего натяжения

Операторы, которые пропускают проверки натяжения, часто сталкиваются с совокупными дополнительными расходами: ускоренным износом опорных рам, необходимостью более частой подтяжки крепежных болтов сетки и повышенным износом резиновых амортизаторов. Одним из распространенных скрытых расходов является необходимость более частой замены просеивающей сетки, что увеличивает не только затраты на материалы, но и расходы на техническое обслуживание, а также снижает производительность во время замены. После внедрения систематической процедуры натяжения с использованием индикаторов натяжения Haiside предприятие по производству заполнителей среднего размера сообщило о сокращении простоев, связанных с грохочением, на 40% и снижении ежегодных расходов на просеивающие сетки на $18,000.

4. Почему решения Haiside для натяжения обеспечивают стабильные результаты
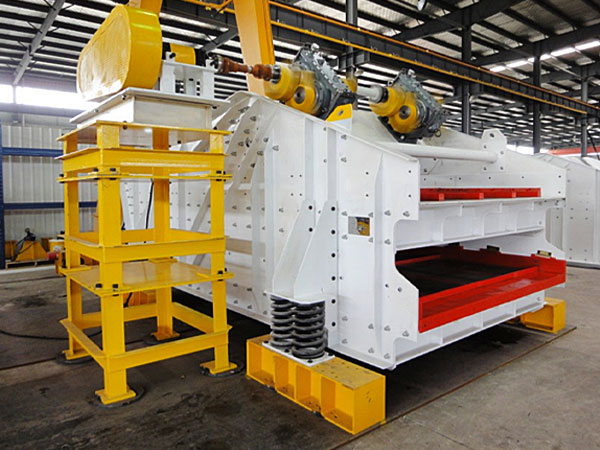
High Frequency Dehydration Vibrating Screen

Компания Haiside разработала системы натяжения, которые устраняют основные причины недостаточного контроля натяжения. В отличие от стандартных методов крепления с помощью болтов, продукция Haiside обеспечивает воспроизводимое натяжение с помощью визуальных или механических индикаторов, исключая необходимость регулировки «на глаз».

  • Точная регулировка натяжения: Натяжные направляющие и кулачковые системы Haiside обеспечивают равномерное усилие зажима по всей ширине сетки, предотвращая образование локальных участков со слабым натяжением.
  • Прочная конструкция: Компоненты Haiside изготовлены из износостойкой стали с коррозионностойким покрытием, что позволяет им работать в тяжелых условиях грохочения без потери надежности фиксации.
  • Быстрая установка: Встроенные индикаторы натяжения позволяют операторам добиться правильного натяжения за несколько минут, а не за несколько часов.
  • Техническая поддержка: Haiside предоставляет услуги выездного аудита натяжения и рекомендуемые значения натяжения с учетом типа грохота, размера отверстий и характеристик перерабатываемого материала.

Для предприятий, стремящихся проверить рассмотренные выше преимущества на практике, Haiside предлагает простой следующий шаг: запросить анализ эффективности натяжения. Сравнивая текущие показатели работы сетки с контрольными значениями при использовании оборудования Haiside, операторы могут непосредственно измерить улучшения эффективности, срока службы и экономичности.

Заключение: превращение натяжения в измеримый фактор эффективности

Правильное натяжение сетки вибрационного грохота — это не незначительная регулировка, а измеримый фактор повышения рентабельности предприятия. Данные показывают четкую зависимость: правильное натяжение обеспечивает более высокую эффективность грохочения, увеличивает срок службы сетки, снижает энергопотребление и сокращает расходы на техническое обслуживание. Для операторов, готовых внедрить систематическую программу контроля натяжения и использовать качественные компоненты, такие как решения Haiside, результат проявляется как в краткосрочном, так и в долгосрочном повышении эффективности. В следующий раз, когда дека грохота начнет выдавать продукт, не соответствующий требованиям, или сетка выйдет из строя раньше ожидаемого срока, в первую очередь проверьте ее натяжение — это может оказаться самым простым решением с наиболее значительным эффектом.
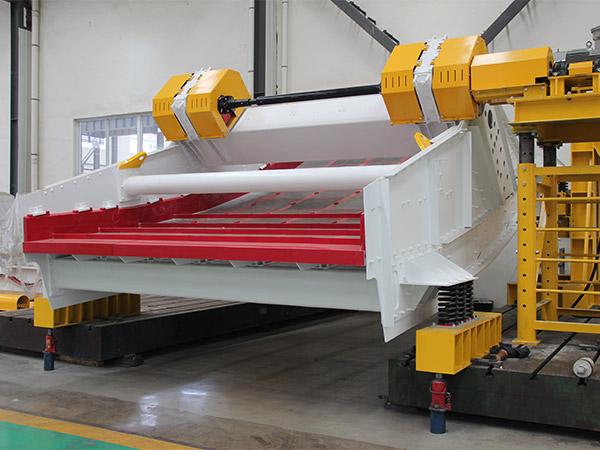
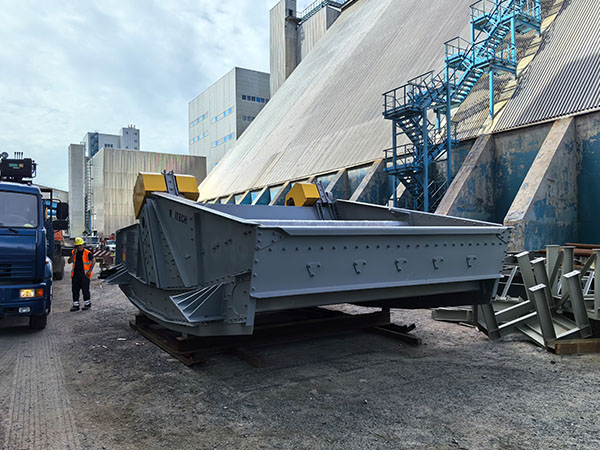
Предотвращение конструктивных разрушений высоконагруженных вибрационных грохотов

Вибрационные грохоты для тяжелых условий эксплуатации являются основой процессов переработки материалов в горнодобывающей, агрегатной и других промышленных отраслях. Однако конструктивные повреждения — трещины в боковых плитах, разрушение балок или усталостные повреждения сварных соединений — по-прежнему создают значительные затраты и угрозы безопасности. Такие неисправности не только приводят к остановке производства, но и повышают риски для работников и увеличивают расходы на техническое обслуживание. Понимание причин возникновения подобных отказов и способов их предотвращения имеет решающее значение для любого предприятия, которое зависит от стабильной работы грохочения. В данной статье рассматриваются основные причины конструктивных повреждений и проверенные инженерные стратегии их предотвращения, включая современные подходы, применяемые ведущими производителями, такими как Haiside, для обеспечения долгосрочной надежности оборудования.

Понимание конструктивных отказов вибрационных грохотов для тяжелых условий эксплуатации

Конструктивные отказы обычно проявляются в трех основных формах: усталостные трещины, повреждения, вызванные резонансом, и деградация материалов. Усталостное растрескивание является наиболее распространенным видом повреждений и развивается после миллионов циклов нагрузки вследствие концентрации циклических напряжений в сварных соединениях, отверстиях под болты или местах изменения геометрии конструкции. Резонанс возникает, когда рабочая частота совпадает с собственной частотой конструкции, что приводит к увеличению амплитуды вибрации выше расчетных пределов. Деградация материалов может быть вызвана коррозией, абразивным износом или использованием стали низкого качества, которая не обладает достаточной ударной вязкостью.

Объяснение основных причин

  • Недостаточные расчетные запасы прочности: Многие отказы возникают из-за недостаточных коэффициентов запаса прочности несущей конструкции, особенно в опорных балках и поперечных элементах.
  • Низкое качество сварки: Неполный провар, шлаковые включения или отсутствие предварительного подогрева толстых элементов создают потенциальные зоны возникновения трещин.
  • Недооценка динамических нагрузок: Статические расчеты не учитывают увеличенные силы, возникающие от эксцентриковых масс и ударного воздействия материала. Фактические нагрузки могут в 3–5 раз превышать статические расчетные значения.
  • Воздействие окружающей среды: Влага, химические вещества и экстремальные температуры ускоряют развитие усталостных трещин.

Основные конструктивные стратегии предотвращения отказов

Предотвращение конструктивных отказов начинается еще на этапе проектирования и основывается на принципе оптимизации усталостной долговечности. В настоящее время метод конечных элементов (FEA) широко применяется для моделирования распределения напряжений при динамических нагрузках. Такие критические зоны, как участок разгрузки, загрузочный короб и места перехода боковых плит, требуют дополнительного усиления. Например, инженеры Haiside используют FEA для выявления зон повышенных напряжений и применяют увеличенные радиусы сопряжения, плавные переходы и ребра жесткости для снижения концентрации напряжений.

Предотвращение возникновения резонанса

Каждый вибрационный грохот имеет определенный диапазон собственных частот. Проектировщики должны обеспечить достаточное разделение между рабочей частотой оборудования (обычно 800–1200 об/мин для грохотов тяжелого типа) и любой собственной частотой конструкции, как правило, не менее 20%. Haiside проводит модальный анализ каждой индивидуально разработанной модели грохота для проверки данного разделения и предотвращения резонанса, который может привести к быстрому разрушению конструкции.

Выбор материалов и технологии сварки

Высокопрочная низколегированная сталь (HSLA), такая как S690QL или эквивалентные марки, предпочтительна для боковых плит и поперечных балок благодаря высокой пределу текучести и хорошей свариваемости. Технологические процедуры сварки должны строго соответствовать таким стандартам, как AWS D1.1, включая предварительный подогрев и последующую термическую обработку сварных соединений для более толстых элементов. Haiside использует роботизированную сварку с мониторингом в режиме реального времени для обеспечения стабильного провара и минимизации дефектов в зоне термического влияния.

Роль точного производства и контроля качества

Даже самая качественная конструкция может выйти из строя без высокой точности изготовления. Допуск по плоскостности боковых плит должен находиться в пределах ±1 мм на длине 3 метров, чтобы предотвратить несимметричное распределение напряжений. Отверстия под болты должны сверлиться с использованием кондукторов, чтобы исключить смещение, способное создавать локальные нагрузки. Производственная линия Haiside включает плазменную резку с ЧПУ, снятие остаточных напряжений после сварки и 100% ультразвуковой контроль всех несущих сварных соединений.

Сборка и динамическая балансировка

Неправильная сборка вибровозбудителя или неравномерное распределение материала на просеивающих поверхностях может привести к возникновению неуравновешенных сил, которые ускоряют износ подшипников и развитие усталостных повреждений конструкции. Haiside выполняет динамическую балансировку всех вращающихся узлов до класса G2.5, а каждый грохот проходит 72-часовое испытание без нагрузки для проверки характера вибрации перед отправкой заказчику.

Проверенный подход Haiside к обеспечению конструктивной целостности

Более чем за десять лет работы в сфере решений для тяжелого грохочения компания Haiside разработала комплексную систему, направленную на минимизацию риска конструктивных отказов. Ниже представлены ключевые отличия по сравнению с традиционными конструкциями:

  • Усиленная конструкция боковых плит: Haiside использует более толстые боковые плиты (8–16 мм в зависимости от модели) с интегрированными усиливающими накладками в зонах концентрации напряжений, что позволяет увеличить усталостную долговечность до 40%.
  • Оптимизированная геометрия балок: Вместо стандартных прямоугольных балок Haiside применяет коробчатые или двутавровые профили с внутренними ребрами жесткости, которые уменьшают деформацию конструкции при пиковых нагрузках.
  • Усовершенствованные резиновые опоры: Эффективность виброизоляции превышает 90%, что снижает передачу вибрации на опорную конструкцию и уменьшает риск отказов, связанных с резонансом.
  • Протокол инспекций с участием заказчика: Заказчики или сторонние инспекторы приглашаются для участия в ключевых этапах контроля, включая проверку результатов FEA, документации по сварке и финальных нагрузочных испытаний, что обеспечивает прозрачность и контроль качества.

Практический пример: устранение трещин в зоне загрузки

Зона загрузки воспринимает наиболее высокие ударные нагрузки. В рамках недавнего проекта для медного рудника компания Haiside переработала конструкцию загрузочного короба, установив износостойкую футеровку для тяжелых условий эксплуатации и выполнив переход к боковым плитам со снятием остаточных напряжений. На предыдущем грохоте трещины появлялись уже в течение шести месяцев эксплуатации, тогда как на оборудовании Haiside после двух лет работы не было выявлено ни одного конструктивного дефекта. Этот результат подчеркивает важность целенаправленного усиления наиболее нагруженных зон.

Заключение: инвестиции в долгосрочную надежность

Предотвращение конструктивных отказов вибрационных грохотов для тяжелых условий эксплуатации требует комплексного подхода — от применения современных методов FEA и выбора высококачественных материалов до точного производства и строгих испытаний. Хотя первоначальные затраты могут быть выше, совокупная стоимость владения оборудованием в течение десяти лет значительно снижается, если удается исключить незапланированные простои и дорогостоящий ремонт. Инженерная команда Haiside тесно сотрудничает с клиентами для анализа конкретных условий эксплуатации и адаптации конструкции грохота в соответствии с требованиями проекта. Выбор партнера с подтвержденной экспертизой в области конструктивной надежности — это не просто решение о покупке, а инвестиция в непрерывность производственного процесса.

Роль вибрационных грохотов в контроле качества при производстве цемента

В производстве цемента стабильное качество продукции является обязательным требованием. Среди многочисленных инструментов управления технологическим процессом вибрационные грохоты зачастую недооцениваются, хотя они играют важную роль в обеспечении того, чтобы сырье, промежуточные продукты и готовый цемент соответствовали строгим требованиям к гранулометрическому составу. Правильно спроектированный вибрационный грохот не только повышает эффективность производства, но и напрямую влияет на однородность готового продукта, снижая риск возникновения проблем на последующих этапах технологического процесса. Для руководителей цементных заводов и специалистов по контролю качества, рассматривающих решения для грохочения, понимание роли этих машин в обеспечении качества является первым шагом к обоснованному выбору оборудования. В данной статье рассматриваются основные функции вибрационных грохотов в производстве цемента, ключевые параметры, влияющие на эффективность грохочения, а также преимущества вибрационных грохотов Haiside для обеспечения стабильного качества продукции.

Основная роль вибрационных грохотов в производстве цемента

Вибрационные грохоты представляют собой механические устройства, предназначенные для разделения сыпучих материалов по размеру частиц за счет вибрации, расслоения материала и прохождения частиц через рабочую поверхность. В цементном производстве они применяются на различных этапах технологического процесса — от дробления сырья (известняка, глины и гипса) до охлаждения клинкера и финишной обработки цемента. Основные функции вибрационных грохотов в системе контроля качества включают:

  • Стабилизация подачи сырья – Благодаря обеспечению заданного диапазона размеров частиц сырья, поступающего в мельницу, вибрационные грохоты предотвращают попадание слишком крупных кусков, которые могут повредить оборудование для измельчения, и поддерживают однородное гранулометрическое распределение для оптимального протекания химических реакций.
  • Классификация промежуточного продукта – После предварительного нагрева и кальцинации клинкер должен быть охлажден и отсортирован для удаления слишком мелких или крупных фракций, которые могут негативно влиять на эффективность последующего измельчения. Этот этап непосредственно влияет на тонкость помола по Блейну и прочность готового цемента на сжатие.
  • Однородность готового продукта – В контуре финишного помола вибрационные грохоты классифицируют измельченный цемент для получения требуемого размера частиц (как правило, <45 мкм для портландцемента). Точная классификация помогает обеспечить требуемую удельную поверхность цемента и снизить количество продукции, не соответствующей установленным требованиям.

Каждое из этих применений требует оборудования, способного работать с высокой производительностью, противостоять забиванию отверстий и обеспечивать точный размер разделения в условиях высокой запыленности и абразивного воздействия. При недостаточно эффективном грохочении изменение гранулометрического состава может привести к нестабильному времени схватывания, снижению прочности и увеличению количества рекламаций со стороны клиентов.

Как конструкция вибрационного грохота влияет на эффективность контроля качества

Cooperation Customer

Не все вибрационные грохоты одинаково эффективно подходят для контроля качества цемента. Несколько конструктивных и эксплуатационных параметров определяют, способен ли грохот длительное время обеспечивать требуемую точность разделения:

Механизм вибрации и регулировка амплитуды

Характер вибрации (линейный, круговой или эллиптический) и ее амплитуда непосредственно влияют на перемещение материала и процесс его расслоения. Для цементных производств часто используются вибрационные грохоты с линейным движением, поскольку они обеспечивают равномерное ускорение материала по всей рабочей поверхности, снижая вероятность неравномерного распределения частиц. Регулируемая амплитуда позволяет операторам точно настраивать параметры грохочения для различных материалов без необходимости изменения эксцентриковых масс. Вибрационные грохоты Haiside оснащены надежной системой привода с эксцентриковым валом, которая обеспечивает стабильную энергию вибрации даже при изменении нагрузки на входе, поддерживая постоянный размер разделения.

Выбор просеивающей поверхности

Тип просеивающей поверхности — плетеная металлическая сетка, полиуретановые панели или резиновые листы — влияет как на срок службы, так и на эффективность грохочения. На цементных предприятиях износ и коррозионное воздействие влаги и мелкодисперсных частиц могут ускорять разрушение просеивающей поверхности. Высокопрочная стальная проволока или модульные полиуретановые панели обеспечивают более длительный срок службы и повышенную устойчивость к забиванию. Haiside предлагает широкий ассортимент износостойких просеивающих поверхностей, специально разработанных для эксплуатации в цементной промышленности, с оптимизированной площадью открытой поверхности для увеличения производительности без ущерба для точности разделения.

Системы предотвращения забивания

Забивание отверстий — ситуация, при которой частицы застревают в отверстиях или прилипают к поверхности грохота, — является одной из основных причин отклонений показателей качества. Вибрационные грохоты для цементной промышленности должны оснащаться такими решениями, как шаровые очистные системы, ультразвуковая вибрация или трапециевидная проволока, позволяющими поддерживать отверстия в чистом состоянии. Haiside применяет усовершенствованную систему самоочистки с регулируемой опорой шарового лотка, которая позволяет снизить риск забивания до 40% по сравнению с традиционными конструкциями и поддерживать стабильную эффективность грохочения даже при работе с материалами с повышенной влажностью.

Ключевые факторы выбора вибрационного грохота для контроля качества цемента

При выборе поставщика вибрационного грохота для контроля качества в цементном производстве специалисты должны сравнивать эксплуатационные характеристики, которые непосредственно влияют на стабильность продукции. Ниже приведены основные критерии выбора и соответствующие характеристики грохотов Haiside:

Сравнение решений для грохочения с точки зрения качества цемента

  • Точность размера разделения: Стандартные грохоты могут иметь отклонение ±2–3% от номинального размера отверстий; грохоты Haiside обеспечивают точность до ±1% благодаря прецизионно изготовленным просеивающим поверхностям и жесткой конструкции рамы.
  • Производительность: Многие грохоты теряют эффективность разделения при высокой нагрузке. Оптимизированный угол вибрации и регулируемый угол хода грохотов Haiside позволяют достигать производительности до 200 т/ч на одной деке без существенного снижения точности разделения.
  • Износостойкость в абразивных условиях: Haiside использует закаленные стальные боковые панели и сменные износостойкие футеровки в зонах интенсивного контакта с материалом, что позволяет увеличить интервалы между техническим обслуживанием на 30–50% по сравнению со средними отраслевыми показателями.
  • Удобство технического обслуживания: Быстросъемные панели просеивающей поверхности и централизованные точки смазки сокращают время простоя. Конструкция грохотов Haiside обеспечивает быструю замену просеивающих элементов — обычно менее чем за 30 минут на одну деку.
  • Интеграция с автоматикой и системами управления: Haiside предлагает опциональные преобразователи частоты вибрации и системы мониторинга амплитуды в режиме реального времени, позволяющие автоматически корректировать параметры работы и поддерживать стабильное разделение при изменении характеристик подачи.

Руководителям по контролю качества цементных предприятий также следует учитывать опыт поставщика в данной отрасли. Haiside поставляет вибрационные грохоты для цементных заводов более 15 лет, помогая клиентам обеспечивать более жесткие требования к качеству продукции и снижать уровень брака.

Заключение

Single layer horizontal sieve

Вибрационные грохоты являются не вспомогательным, а важным элементом системы контроля качества в производстве цемента. От обеспечения стабильной подачи сырья до достижения требуемой тонкости готового цемента их рабочие характеристики непосредственно влияют на однородность продукции, эффективность производства и удовлетворенность клиентов. Выбирая грохот с надежной системой управления вибрацией, эффективными решениями против забивания и износостойкой конструкцией, например оборудование Haiside, производители цемента могут снизить вариативность производственного процесса и обеспечить соответствие продукции международным стандартам. Для предприятий, стремящихся оптимизировать процессы контроля качества, тщательная оценка технологий грохочения представляет собой инвестицию, которая способствует снижению количества брака и повышению эксплуатационной надежности оборудования.

Многоярусные вибрационные грохоты: преимущества при разделении на несколько фракций

Многоярусные вибрационные грохоты разработаны для одновременного разделения сыпучих материалов на несколько фракций различного размера, обеспечивая значительное преимущество по эффективности по сравнению с одноярусными конфигурациями. Для операторов в горнодобывающей промышленности, производстве заполнителей, переработке отходов и промышленной переработке материалов возможность получать несколько товарных фракций на одной машине снижает капитальные затраты и требования к производственной площади. В этой статье рассматриваются основные принципы конструкции, эксплуатационные преимущества и преимущества многоярусных грохотов для различных областей применения, с особым вниманием к тому, как надежная инженерная конструкция Haiside позволяет повысить точность разделения и производительность.

Как многоярусные вибрационные грохоты обеспечивают разделение на несколько фракций

Многоярусный вибрационный грохот обычно состоит из двух, трех или четырех ситовых дек, установленных вертикально в одной вибрационной раме. Каждая дека имеет отверстия с разным размером ячейки: самое крупное сито располагается сверху, а ниже последовательно устанавливаются более мелкие сита. Материал поступает на верхнюю деку, где вибрация вызывает его расслоение: более крупные частицы остаются сверху и выгружаются как надрешетный продукт, а более мелкие частицы проходят на следующую деку. Этот каскадный процесс продолжается на каждой деке, позволяя за один проход получать до четырех отдельных фракций различного размера плюс подрешетный продукт.

Механизм вибрации и движение материала

Вибрационное движение, которое обычно бывает круговым, эллиптическим или линейным, создается одним или двумя неуравновешенными двигателями либо эксцентриковыми валами. Амплитуда, частота и угол вибрации тщательно настраиваются для максимального разрыхления слоя материала и предотвращения забивания или застревания частиц в отверстиях сита. Грохоты Haiside оснащены регулируемыми параметрами вибрации, что позволяет операторам оптимизировать производительность для материалов с различным содержанием влаги, плотностью и формой частиц.

Основные преимущества многоярусных грохотов для разделения на фракции различного размера

По сравнению с использованием нескольких одноярусных грохотов, установленных последовательно, один многоярусный агрегат обеспечивает несколько измеримых преимуществ:

  • Уменьшение занимаемой площади и стоимости монтажа: одна многоярусная машина заменяет от двух до четырех одноярусных грохотов, позволяя сэкономить до 50% производственной площади и соответствующих затрат на опорные конструкции.
  • Снижение энергопотребления: одна вибрационная приводная система обеспечивает работу всех дек, что снижает общее энергопотребление по сравнению с несколькими отдельными грохотами.
  • Более высокая общая производительность: материал непрерывно обрабатывается на нескольких деках без необходимости использования промежуточных конвейеров или перегрузочных точек, что минимизирует узкие места и простои.
  • Повышение качества продукции: последовательное грохочение обеспечивает соответствие каждой фракции строгим требованиям, поскольку слишком крупные частицы не могут пройти через мелкие деки. В грохотах Haiside применяются технологии защиты от забивания, такие как шариковые лотки и гибкие резиновые маты, которые поддерживают необходимую открытую площадь просеивания.
  • Упрощенное техническое обслуживание: меньшее количество подшипников, ремней и двигателей означает меньший запас изнашиваемых деталей и более короткие интервалы обслуживания. Модульная конструкция дек Haiside позволяет быстро заменять ситовые полотна без демонтажа всей кассеты.

Ключевые конструктивные параметры для надежной эксплуатации

Хотя многоярусные грохоты обеспечивают очевидные преимущества, их производительность напрямую зависит от правильного инженерного проектирования. К основным конструктивным параметрам относятся:

  • Наклон деки: более крутой угол увеличивает производительность, но может снизить точность классификации; обычно угол наклона составляет от 15° до 25°. Haiside предлагает регулируемые наклонные модели для гибкой эксплуатации.
  • Материал сита и его натяжение: плетеная проволочная сетка, полиуретан или перфорированная плита подходят для различных уровней абразивности. Правильное натяжение предотвращает провисание, которое может привести к преждевременному износу и неточному разделению материала по размерам.
  • Виброизоляция и прочность конструкции: усиленные стальные рамы с резиновыми или пружинными опорами минимизируют передачу вибрации на здание или несущую конструкцию.
  • Равномерное распределение питания: равномерная и хорошо распределенная подача материала имеет решающее значение для предотвращения перегрузки одной стороны верхней деки. Haiside использует индивидуально разработанные приемные короба и геометрию загрузочных желобов для обеспечения равномерного распределения материала.

Применение в ключевых отраслях

Cooperation Customer

Многоярусные вибрационные грохоты широко применяются в следующих областях:

  • Заполнители, песок и гравий: получение нескольких товарных фракций, например 1/4”, 3/8” и 1/2”, из исходного карьерного материала, часто в сочетании с промывочными системами.
  • Горнодобывающая промышленность и переработка минерального сырья: классификация дробленой руды перед дальнейшим измельчением или процессами разделения. Трех- и четырехъярусные грохоты широко применяются при переработке железной руды, угля и меди.
  • Переработка отходов: сортировка строительных и демонтажных отходов, дробленого бетона или измельченного металлического лома на пригодные для повторной продажи или дальнейшей переработки фракции.
  • Промышленные порошки: тонкое просеивание химических продуктов, удобрений или пластиковых гранул, где требуется точное распределение частиц по размерам.

Почему грохоты Haiside являются надежным выбором

Haiside имеет более десяти лет опыта в проектировании и производстве многоярусных вибрационных грохотов, способных работать в самых тяжелых эксплуатационных условиях. Наши инженеры применяют метод конечных элементов для оптимизации прочности короба грохота при одновременном снижении его веса. Каждый агрегат проходит строгие испытания на равномерность вибрации и уровень шума перед отгрузкой. Haiside также предоставляет индивидуальные решения, включая пылезащитные кожухи, износостойкие футеровки и контроллеры приводов с регулируемой частотой, с учетом конкретных требований объекта. Благодаря глобальной сети сервисных представителей и наличию запасных частей Haiside помогает минимизировать простои и обеспечить максимальную отдачу от инвестиций.

Заключение: Эффективность многоярусных грохотов для современного разделения материалов

Linear vibrating screen

Использование многоярусного вибрационного грохота является проверенной стратегией для повышения точности классификации, сокращения занимаемой оборудованием площади и снижения эксплуатационных расходов. Независимо от того, расширяете ли вы существующий завод или проектируете новую технологическую линию, правильный выбор конфигурации дек, параметров вибрации и типа просеивающей поверхности напрямую влияет на рентабельность. Сотрудничество с опытным производителем, таким как Haiside, позволяет получить грохот, спроектированный с учетом конкретных характеристик материала и целевой производительности, обеспечивая стабильное и надежное разделение материалов на несколько фракций на протяжении многих лет.

Энергосберегающие технологии в современных конструкциях вибрационных грохотов

В условиях растущего давления на такие отрасли, как горнодобывающая промышленность, производство заполнителей и переработка отходов, с целью снижения эксплуатационных расходов и достижения целей устойчивого развития, вибрационный грохот — важнейший элемент технологического оборудования — стал объектом пристального внимания в плане повышения энергоэффективности. Традиционные вибрационные грохоты часто потребляют значительное количество энергии из-за неэффективных приводных механизмов, неоптимальных схем движения и устаревших систем управления. Однако современные конструкции используют передовые технологии, которые значительно снижают энергопотребление без ущерба для производительности грохота. В этой статье рассматриваются ключевые энергосберегающие инновации, меняющие конструкцию вибрационных грохотов, и освещается, как ведущий производитель, такой как Haiside, интегрирует эти технологии для обеспечения ощутимой выгоды для операторов.

Важность энергоэффективности в работе вибрационных грохотов

Вибрационные грохоты относятся к числу наиболее энергоемких машин на перерабатывающем предприятии, часто работающих круглосуточно. Даже незначительное снижение энергопотребления может привести к экономии тысяч долларов в год на единицу оборудования. Помимо прямой экономии средств, энергоэффективные конструкции снижают углеродный след производства, соответствуя мировым экологическим нормам и целям корпоративной социальной ответственности. Кроме того, эффективные грохоты выделяют меньше тепла, снижая требования к техническому обслуживанию и продлевая срок службы компонентов. По этим причинам оценка энергосберегающих характеристик стала критически важным фактором при принятии решений о покупке вибрационных грохотов.

Ключевые энергосберегающие технологии в современном дизайне

Инновации в области механического проектирования, материалов и электроники объединились, чтобы создать новое поколение энергоэффективных вибрационных грохотов. На переднем крае развития находятся следующие технологии:

Высокоэффективные вибраторы и приводные системы

Традиционные сита используют вибраторы с ременным приводом или несбалансированные двигатели, которые теряют энергию из-за трения и потерь при передаче. В современных конструкциях применяются вибраторы с прямым приводом и высокомоментными двигателями с низким током, часто в сочетании с частотными преобразователями. Эти системы обеспечивают необходимую центробежную силу при меньших электрических нагрузках. Например, запатентованные вибрационные установки Haiside используют прецизионно сбалансированные роторы и герметичные подшипники для минимизации механического трения, что позволяет снизить энергопотребление на 15–20% по сравнению с традиционными моделями.

Оптимизированная геометрия экранной панели

Угол наклона и конфигурация ситовых дек напрямую влияют на поток материала и энергию, необходимую для его транспортировки. Современные сита имеют регулируемые углы наклона и изогнутые профили дек, что улучшает расслоение материала, позволяя достигать той же производительности при меньшей амплитуде вибрации. В некоторых конструкциях используются полиуретановые или резиновые ситовые панели с уменьшенной массой, которые требуют меньше энергии для колебаний и одновременно повышают износостойкость. Например, модульная система дек Haiside позволяет операторам точно настраивать конфигурацию панелей в зависимости от характеристик подаваемого материала, что дополнительно оптимизирует энергопотребление.

Передовые системы управления и автоматизации

Интеллектуальные контроллеры с датчиками нагрузки в реальном времени и адаптивными алгоритмами могут автоматически регулировать частоту и амплитуду вибрации в соответствии с изменяющейся скоростью подачи. Это предотвращает перегрузку грохота — работу на полной мощности при малой загрузке материала — и снижает потери энергии. Кроме того, современные грохоты оснащаются датчиками мониторинга вибрации, которые обнаруживают дисбаланс или износ подшипников на ранней стадии, позволяя принимать корректирующие меры до того, как неэффективность возрастет. Компания Haiside оснащает свои грохоты интуитивно понятным интерфейсом управления, отображающим потребление энергии на тонну в реальном времени, что позволяет операторам вносить корректировки на основе данных.

Как компания Haiside внедряет энергосберегающие технологии

Компания Haiside выделяется на рынке благодаря внедрению энергоэффективности во все аспекты своих конструкций вибрационных экранов, от концепции до послепродажного обслуживания. Команда инженеров компании фокусируется на комплексной оптимизации, а не просто на добавлении энергосберегающих компонентов. Ниже представлены основные стратегии, которые использует Haiside:

  • Подбор вибраторов производится индивидуально с учетом плотности материала и размера сита, чтобы избежать чрезмерного увеличения его размеров.
  • Конечно-элементный анализ (КЭА) на этапе проектирования позволяет снизить вес конструкции без ущерба для жесткости, уменьшая массу, которую необходимо подвергать вибрации.
  • Стандартная интеграция частотно-регулируемых приводов (ЧРП) на всех моделях выше определенного размера, что позволяет операторам сопоставлять потребляемую энергию с потребностями в реальном времени.
  • Дополнительные системы рекуперативного торможения, которые улавливают и повторно используют энергию во время циклов замедления в многоярусных или каскадных ситовых установках.
  • Комплексное обучение и ввод в эксплуатацию гарантируют оптимальную работу экрана с первого дня.

Практические преимущества и окупаемость инвестиций для операторов.

Внедрение энергосберегающей технологии вибрационных грохотов — это не просто экологический жест, это еще и ощутимая финансовая выгода. Клиенты Haiside сообщают о средней экономии энергии в 18% в ходе полевых испытаний, а некоторые достигают более 25% в оптимальных условиях. Эта экономия быстро компенсирует первоначальные инвестиции в высококачественные компоненты, такие как частотно-регулируемые приводы и высокоэффективные двигатели. Дополнительные преимущества включают снижение износа панелей грохота за счет уменьшения вибрационных нагрузок, увеличение срока службы подшипников и сокращение времени простоя на ремонт. В одном из примеров карьер, заменивший свои устаревшие грохоты на энергоэффективные модели Haiside, окупил капитальные затраты в течение 14 месяцев только за счет экономии электроэнергии.

Заключение

Энергосберегающие технологии в современном проектировании вибрационных грохотов перестали быть просто опцией — они стали конкурентной необходимостью. От высокоэффективных приводов и оптимизированной геометрии до интеллектуальных систем управления — эти инновации сокращают энергопотребление, снижают эксплуатационные расходы и способствуют устойчивому развитию. Компания Haiside зарекомендовала себя как лидер в этой области, интегрируя проверенные технологии в надежные, прошедшие полевые испытания конструкции. Для операторов предприятий, стремящихся модернизировать свои процессы грохочения, оценка энергоэффективности вибрационного грохота должна быть первостепенной задачей. Выбор партнера, такого как Haiside, гарантирует, что вы получите не только передовые технологии, но и экспертные знания для максимизации их ценности на протяжении всего жизненного цикла оборудования.

Действия в экстренной ситуации, если вибрирующий экран перестал работать

Внезапная остановка вашего вибрационного грохота может привести к остановке всей производственной линии, что повлечет за собой дорогостоящие простои и возможные просыпания материала. Независимо от того, являетесь ли вы оператором установки или менеджером по техническому обслуживанию, знание правильных экстренных шагов имеет решающее значение для минимизации ущерба и безопасного возобновления работы. В этом руководстве изложен системный подход: от немедленной проверки безопасности до рассмотрения вопросов профессионального ремонта, с практическими выводами, основанными на многолетнем полевом опыте. Для сложного ремонта или поставки запасных частей компания Haiside предлагает специализированную поддержку, которая поможет эффективно вернуть ваш грохот в рабочее состояние.

Первоочередные меры безопасности и диагностики

Прежде чем приступать к каким-либо работам по устранению неполадок, обеспечьте личную безопасность. Остановленный вибрационный грохот все еще может находиться под электрическим напряжением или иметь механически натянутые пружины. Выполняйте следующие действия строго по порядку.

1. Отключение питания и блокировка (Lockout/Tagout)

Отключите основной источник питания грохота и установите устройство блокировки/маркировки (lockout/tagout) для предотвращения случайного запуска. С помощью тестера напряжения убедитесь в отсутствии тока. Только после этого приближайтесь к оборудованию.

2. Визуальный осмотр

Ищите явные признаки неисправностей:

  • Обгоревшая или изношенная проводка возле клеммной коробки двигателя.
  • Посторонние материалы, застрявшие между деками грохота или боковыми стенками.
  • Сломанные пружины или треснувшие опорные балки.
  • Утечки масла из корпусов подшипников.
  • Перегретый двигатель — коснитесь тыльной стороной ладони (после отключения питания), чтобы проверить на наличие аномального тепла.

3. Определение типа остановки

Была ли это внезапная остановка с громким хлопком? Плавное замедление? Выбило ли двигатель автоматическим выключателем? Каждый сценарий указывает на разные первопричины. Запишите любые сигналы тревоги или коды ошибок с панели управления перед сбросом.

Распространенные причины и экстренное устранение неполадок

После завершения проверок безопасности диагностируйте вероятную причину, используя следующую иерархию.

Проблемы с двигателем и электрикой

Если двигатель вообще не гудит, проверьте пускатель, плавкие предохранители и тепловые реле перегрузки. Однофазный режим (один перегоревший предохранитель) часто заставляет двигатель гудеть, но не вращаться. В таких случаях:

  • Замените перегоревшие предохранители на аналогичные по номиналу.
  • Сбросьте тепловые реле перегрузки после их остывания (обычно 5–10 минут).
  • Если двигатель по-прежнему не работает, измерьте сопротивление обмоток омметром — разница значений между фазами более чем на 10% указывает на межвитковое замыкание обмотки, что требует замены двигателя.

Важно: Никогда не перезапускайте двигатель более трех раз подряд; это может привести к перегреву и выходу обмоток из строя.

Механические заклинивания или выход из строя подшипников

Заклинившая дека грохота или вышедший из строя подшипник вызывают чрезмерную нагрузку и срабатывание защиты двигателя. Поверните эксцентриковый вал вручную (при необходимости используйте рычаг), чтобы проверить отсутствие заеданий. Если вал не вращается свободно, у вас, вероятнее всего:

  • Заклинило подшипник — разберите и замените подшипники; всегда используйте правильный тип смазки (обычно на литиевой основе для вибрационных грохотов).
  • Материал застрял под ситовой сеткой — аккуратно удалите засорение.

Проблемы с механизмом вибрации

Если двигатель работает, но грохот вибрирует неправильно, возможно, сломана муфта между двигателем и эксцентритетом или ослаблены грузы эксцентрика. Проверьте на наличие:

  • Срезанных резиновых втулок или карданных шарниров.
  • Ослабленных болтов на вибрирующем корпусе (может вызвать дисбаланс и внезапную остановку).
  • Сломанных пружин — заменяйте комплектами для сохранения равномерности хода.

Когда обращаться за профессиональным ремонтом или заменой

Не все неполадки можно устранить на месте. Приведенная ниже таблица поможет вам решить, стоит ли действовать своими силами или обратиться в компанию Haiside за специализированным обслуживанием.

Критерии выбора между самостоятельным ремонтом (DIY) и профессиональным обслуживанием
Ситуация Рекомендуемое действие Причина
Перегорел предохранитель или сработала перегрузка (нет видимых повреждений) Заменить/сбросить, вести наблюдение Низкий риск, частая ситуация
Застревание постороннего материала Устранить засор вручную Просто при безопасном доступе
Вал не вращается / повреждение подшипника Обратиться в сервис Haiside Требуется точная подгонка и центровка; неправильная замена подшипника может привести к катастрофическому отказу
Короткое замыкание в обмотке двигателя Заменить двигатель (или отдать на перемотку специалистам), проконсультироваться с Haiside по поводу правильных характеристик Неправильный монтаж двигателя или неверная номинальная мощность ведут к повторным поломкам
Трещина в конструкции боковой стенки Немедленно остановить работу, вызвать инженера Ремонт сваркой должен соответствовать процедурам снятия напряжений; Haiside может поставить комплекты усиления
Повторяющиеся остановки без явной причины Полная инспекция техником Haiside Возможный резонанс, ослабление конструкции или проблемы с электросистемой

Советы по профилактическому обслуживанию для предотвращения будущих остановок

Экстренные меры — это лишь половина дела. Программа превентивного обслуживания значительно сокращает неожиданные простои. Выполняйте следующие рекомендации на основе инструкций производителя (Haiside рекомендует ежемесячные проверки для тяжелых грохотов):

  • Ежедневно: Прислушивайтесь к необычным шумам; проверяйте натяжение ремней и амплитуду вибрации.
  • Еженедельно: Смазывайте подшипники по графику; проверяйте ситовую сетку на наличие износа или отверстий.
  • Ежемесячно: Проверяйте затяжку всех болтов на эксцентрике, основании двигателя и креплениях пружин до заданных значений.
  • Ежеквартально: Заменяйте изношенные пружины; измеряйте ток двигателя для обнаружения дисбаланса.
  • Ежегодно: Проводите капитальный ремонт подшипников и проверяйте целостность боковых стенок; рассмотрите возможность использования комплексного пакета услуг от Haiside.

Ведение записей имеет решающее значение. Регистрируйте все аварийные остановки и ремонты — закономерности (например, выход из строя одного и того же подшипника каждые 6 месяцев) указывают на системную проблему, такую как неправильная смазка или несоосность.

Заключение

Когда ваш вибрационный грохот останавливается, спокойная и методичная реакция экономит время и предотвращает дальнейшие повреждения. Начните с блокировки безопасности, проведите визуальный осмотр, а затем выявите причину с помощью описанных выше диагностических шагов. Электрические неисправности и замену простых предохранителей можно выполнить собственными силами, тогда как механические поломки, такие как повреждение подшипников или вала, требуют профессионального вмешательства. Опытные инженеры компании Haiside могут обеспечить диагностику на месте, оригинальные запасные части и даже модернизацию грохота для повышения надежности. Сочетая готовность к нештатным ситуациям с регулярным профилактическим обслуживанием, вы обеспечите эффективность и высокую производительность процесса грохочения.

Для получения немедленной помощи или планирования аудита технического обслуживания свяжитесь с Haiside — вашим надежным партнером в обеспечении надежности вибрационных грохотов.

Контроль качества и испытания, которые должен знать каждый оператор вибрационного грохота.

Ukukhetha izivalo zothuli ezifanele kanye nezivikelo zokuphepha zemishini yokuhlola edonsayo (vibrating screens) isinqumo esibucayi esithinta ngqo ukusebenza kahle, ukuphepha kwabasebenzi, kanye nokuhambisana nemithetho. Ezimbonini zokumbiwa phansi, ezihlanganisiwe, nezokusingatha izinto ezinkulu, izikrini ezidonsayo zidalulwa uthuli olunolaka, udoti okhuphukayo, kanye izingxenye ezihambayo ezingase zibangele izingozi ezinkulu. Ngaphandle kokuvikelwa okufanele, ukukhishwa kothuli kuholela ezinhlawulisweni zemvelo nasezingozini zempilo, kuyilapho ukulahleka kwezivikelo zokuphepha kwandisa amathuba okuba kutholakale ukulimala okukhulu. Lesi sihloko sinikeza uhlaka oluhlelekile lokukhetha izivalo nezivikelo, ezihlanganisa izinto zokwakha, ukucatshangelwa komklamo, izindinganiso zokuhambisana, kanye nokuhlolwa kwabahlinzeki. I-Haiside, umenzi omethembayo onolaka lobunjiniyela olungaphezu kweminyaka eyishumi, inikeza imibono ukukusiza wenze ukukhetha okuzethemba.

Kungani Izivalo Zothuli Nezivikelo Zokuphepha Zingaxoxiswaneki
Izikrini ezidonsayo zikhiqiza uthuli oluningi emoyeni ngesikhathi sokuhlukaniswa kwezinto. Uthuli olungalawuleki aluphuli kuphela imikhawulo yokukhishwa ezindaweni eziningi kodwa futhi lukhawuleza ukuguga kwamabango (bearings), izintwasahlobo, kanye namatafula esikrini. Izivalo ziqukethe lezi zinhlamvu, zinciphise izindleko zokugcina futhi zithuthukise ikhwalithi yomoya. Ngasikhathi sinye, izivikelo zokuphepha zivimba abasebenzi ukuba bathinte amaphuzu okudonsa, ama-eccentric ajikelezayo, noma izicucu ezindizayo ezibangelwa ukuphuka kwesikrini. Ukuhlanganisa zombili lezi zici kusukela esigabeni sokukhetha kugwema ukulungiswa kabuzi nezikhathi zokuphumula ezibizayo.

Izindlela Ezibalulekile Zokukhetha Izivalo Zothuli

Izinto Zokwakha Nendlela Eyakhiwe Ngayo
Izivalo kumele zimelane nokuzamazama okuqhubekayo, umthelela wezinto ezinkulu, kanye nezindawo ezigqwalayo. Izinto ezijwayelekile zihlanganisa:

Insimbi yecarbon ene-epoxy coating – ezingabizi kwezinhlelo zokusebenza ezomile nezingagqwali.
Insimbi engagqwali (304/316) – edingekayo ekuhlolweni okumanzi, ukuchayeka kumakhemikhali, noma izinqubo ezisezingeni lokudla.
I-Polyurethane noma ulayini werabha – zinciphisa umsindo nokuguga ezindaweni zangaphakathi.
Isivalo kumele sibe ngamaqoqo (modular) ukuze kutholakale kalula ngesikhathi sokufakwa kwetafula lesikrini esisha. I-Haiside yaklama izivalo ezinamaphaneli aboshiwe namabhande okukhipha ngokushesha, okunciphisa isikhathi sokuphumula sokugcina.

Ukusebenza Kahle Kokufa (Sealing Efficiency)
Isivalo esihle sisebenzisa imichilo yokufa yerabha eqhubekayo kuzo zonke izinhlanganisela nasemnyango wokuhlola. Izinhlelo zengcindezi engemihle (negative pressure) ezinokuhlunga zinconyelwa uthuli oluncane kakhulu (olungezansi kwama-microns ayi-10). Hlola ukusebenza kokufa ngokulinganisa amazinga wothuli olubalekayo ezindaweni ezifanayo.

Ukuhlukaniswa Kokuzamazama
Izivalo akumele zidlulisele ukuzamazama kwisakhiwo noma ziphazamise ukunyakaza kwesikrini. Izixhumi eziguquguqukayo (amabellows erabha noma imikhono yendwangu) kufanele zisetshenziswe ekungeni nasekuphumeni kwezinto. I-Haiside ifaka izihlukanisi zokuzamazama ezilungisiwe phakathi kwesivalo nohlaka lokusekela ukuvimbela i-resonance.

Izici Ezibalulekile Zezivikelo Zokuphepha
Umklamo Osuselwe Ekuhlolweni Kwezingozi
Yenza ukuhlahlwa kwezingozi ngokwe-ISO 12100 noma i-ANSI B11.19. Thola zonke izindawo zokubamba, zokugunda, nezokujikijela. Izivikelo kumele zivimbele ukufinyelela ezingxenyeni ezihambayo eziyingozi ngaphandle kokudala izingozi ezintsha (isb., imiphetho ebukhali).

Izinhlobo Zezivikelo
Uhlobo Lwesivikelo Ukusetshenziswa Izinzuzo
Isivikelo somphetho esilungisiwe (Fixed perimeter guard) Izikrini eziphakeme ezinemizila yokufinyelela elinganiselwe Kulula, kuqinile, kuyabiza kancane
Isivikelo esinamafindo esixhunyiwe (Interlocked hinged guard) Izindawo zokugcina ezivame kakhulu (isb., amapuli wokushayela) Ivumela ukufinyelela kuphela uma isikrini simisiwe futhi sakhiwe
Isivikelo semeshi (Mesh guard) Izindawo ezidinga ukubonakala Inikeza ukubonakala ngenkathi iqukethe udoti
Ukuhambisana Nezindinganiso Zomhlaba Wonke
Ngokwesifunda sakho, izivikelo zokuphepha kufanele zihambisane nalezi:

OSHA 1910.212 (US) – izidingo ezijwayelekile zokulinda imishini.
EN 1009‑4 (EU) – okuqondile kwimishini yokucubungula amaminerali.
AS/NZS 4024.1603 (Australia) – ukulinda izingxenye ezihambayo.
Zonke izivikelo ze-Haiside zenzelwe ukuhlangabezana noma ukwedlula lezi zindinganiso, nemibhalo yobufakazi enikezwa uma iceliwe.

Kungani Ukhetha i-Haiside Ngezivalo Zothuli Nezivikelo Zokuphepha
Ukusebenzisana nomenzi onolwazi kwenza ukuthenga kube lula. I-Haiside inikeza isixazululo esiphelele esihlanganisa zombili izivalo zothuli nezivikelo zokuphepha zibe yiphakeji eyodwa, engenzwa ngendlela oyifunayo.

Ubunjiniyela obwenziwe ngokwezifiso – Isivalo/isivikelo ngasinye senzelwe ngokususelwa kumodeli yesikrini sakho (isb., i-banana, i-horizontal, i-inclined) kanye nezimo zesiza.
Ulwazi lokukhetha izinto zokwakha – Izincomo zensimbi ethambile, insimbi engagqwali, noma izinketho ezine-lining ngokususelwa ekubholeni kwezinto kanye nomswakama.
Izinhlelo zokuphepha ezihlanganisiwe – Zihambisana nenqubo yakho ekhona yokukhiya/ukuthegi (lockout/tagout).
Ukulethwa okusheshayo nokusekelwa kwesiza – Amandla okukhiqiza angaphakathi aqinisekisa izikhathi zokulethwa zamasonto angu-4–6 osayizi abajwayelekile.
Imibhalo yokuhambisana – Isitifiketi se-CE kanye/noma se-ISO 9001, nombiko ophelele wokuhlola izingozi ofakiwe.
Ngokuhlanganisa umklamo nokwakha, i-Haiside iqeda izinkinga zokuxhumana phakathi kwesivalo nesivikelo, inciphise amaphutha okufaka.

Imibuzo Evame Ukubuzwa (FAQs)
Q: Ngingazi kanjani ukuthi isikrini sami esidonsayo sidinga isivalo sothuli noma izivikelo zokuphepha kuphela?
A: Uma into yakho ikhiqiza uthuli olubonakalayo ngesikhathi sokusebenza, noma ubhekene nemithetho yokukhishwa, isivalo siyadingeka. Izivikelo zokuphepha ziyimpoqo noma nini lapho izingxenye ezihambayo zifinyeleleka. Imisebenzi eminingi iyazuza kukho kokubili.

Q: Ingabe izikrini ezikhona zingafakwa izivalo nezivikelo ezintsha (retrofit)?
A: Yebo. I-Haiside ihlala inikeza amaphakeji wokulungisa ahlanganisa ama-brackets alinganiswe esizeni nama-adapters. Ukulungisa kabusha kuvame ukuba ngcono ngokwezimali kunokushintsha isikrini sonke.

Q: Yikuphi ukugcinwa okudingekayo ezivalweni zothuli?
A: Ukuhlola ngezikhathi ezithile izibopho, ama-hinges, kanye nezixhumi eziguquguqukayo. Shintsha imichilo yerabha egugile njalo ezinyangeni eziyi-12–18 kuye ngokuthi uthuli luguga kangakanani. Hlola ukuthi iminyango yokufinyelela iva kahle ukuze kugcinwe ingcindezi engemihle.

Isiphetho

Ukukhetha izivalo zothuli ezisebenzayo nezivikelo zokuphepha zemishini yokuhlola edonsayo kufuna ukuqonda okujulile kwezimo zokusebenza, izidingo zomthetho, kanye nokuziphatha kwezinto. Ngokuqonda izinto zokwakha zesivalo, ukusebenza kahle kokufa, izinhlobo zezivikelo, kanye nezindinganiso zokuhambisana, ungavikela abasebenzi nemishini. I-Haiside inikeza izixazululo ezenzelwe wena ezisekelwa ubuchwepheshe bobunjiniyela kanye nokuzibophezela ekuphepheni. Xhumana ne-Haiside ukuze nixoxisane ngokumiswa kwesikrini sakho esithile futhi uthole isiphakipheji esihlangabezana nezidingo zakho eziqondile.

Выбор пылезащитных кожухов и защитных ограждений для вибросит

Выбор правильных пылезащитных кожухов и защитных ограждений для виброгрохотов — это важнейшее решение, которое напрямую влияет на эффективность работы, безопасность персонала и соблюдение нормативных требований. В горнодобывающей промышленности, производстве нерудных материалов и отраслях по обработке сыпучих грузов виброгрохоты подвергаются воздействию сильной запыленности, летящих обломков и движущихся частей, которые могут представлять серьезную опасность. Без надлежащей защиты выбросы пыли приводят к экологическим штрафам и рискам для здоровья, в то время как отсутствие защитных ограждений увеличивает вероятность тяжелых травм. В этой статье представлен систематический подход к выбору кожухов и ограждений, охватывающий материалы, конструктивные особенности, стандарты соответствия и оценку поставщиков. Компания Haiside, являющийся надежным производителем с более чем десятилетним опытом инженерных разработок, делится ценными рекомендациями, которые помогут вам сделать уверенный выбор.

Почему пылезащитные кожухи и защитные ограждения жизненно необходимы

Виброгрохоты генерируют значительное количество переносимой по воздуху пыли в процессе разделения материалов. Неконтролируемая пыль не только нарушает предельно допустимые нормы выбросов в ряде юрисдикций, но и ускоряет износ подшипников, пружин и сит. Кожухи удерживают эти частицы, снижая затраты на техническое обслуживание и улучшая качество воздуха. Одновременно с этим защитные ограждения предотвращают контакт операторов с точками защемления, вращающимися эксцентриками или разлетающимися осколками, вызванными поломкой сита. Интеграция обоих элементов еще на этапе выбора позволяет избежать дорогостоящей модернизации и простоев.

Ключевые критерии выбора пылезащитных кожухов

Материал и конструкция

Кожухи должны выдерживать постоянную вибрацию, удары крупных кусков материала и коррозионную среду. К числу распространенных материалов относятся:

  • Углеродистая сталь с эпоксидным покрытием — экономичный вариант для сухих неагрессивных сред.
  • Нержавеющая сталь (304/316) — требуется для процессов мокрого грохочения, работы с химикатами или пищевых производств.
  • Полиуретановая или резиновая футеровка — снижает уровень шума и абразивный износ внутренних поверхностей.

Кожух должен иметь модульную конструкцию для обеспечения легкого доступа при замене дек грохота. Компания Haiside проектирует кожухи со съемными секциями панелей на болтах и быстроразъемными затворами, что сводит к минимуму время простоя на техобслуживание.

Эффективность уплотнения

В качественном кожухе используются непрерывные резиновые уплотнительные полосы по всем стыкам и вокруг смотровых люков. Для чрезвычайно мелкой пыли (менее 10 микрон) рекомендуется применять системы отрицательного давления (аспирацию) с фильтрацией. Оценивайте герметичность путем измерения уровня остаточной пыли на аналогичных установках.

Виброизоляция

Кожухи не должны передавать вибрацию на несущие конструкции или препятствовать движению грохота. На входных и выходных патрубках следует использовать гибкие соединительные элементы (резиновые рукава или тканевые манжеты). Для предотвращения резонанса Haiside устанавливает настроенные виброизоляторы между кожухом и опорной рамой.

Основные характеристики защитных ограждений

Проектирование на основе оценки рисков

Проведите анализ опасностей в соответствии со стандартами ISO 12100 или ANSI B11.19. Определите все зоны захвата, сдвига и выброса деталей. Ограждения должны исключать доступ к опасным движущимся частям и при этом не создавать новых угроз (например, острых кромок).

Типы ограждений

Тип ограждения Область применения Преимущества
Стационарное периметровое ограждение Высотные грохоты с ограниченной потребностью в доступе Простая, прочная и недорогая конструкция
Блокируемое распашное ограждение Зоны частого обслуживания (например, приводные шкивы) Обеспечивает доступ только при остановленном и заблокированном грохоте
Сетчатое ограждение (перфорированный лист или просечно-вытяжной металл) Зоны, требующие визуального контроля Обеспечивает обзор при удержании обломков

Соответствие мировым стандартам

В зависимости от вашего региона защитные ограждения должны соответствовать следующим нормам:

  • OSHA 1910.212 (США) — общие требования к ограждению механизмов.
  • EN 1009-4 (ЕС) — специализированные требования к оборудованию для переработки полезных ископаемых.
  • AS/NZS 4024.1603 (Австралия) — ограждение движущихся частей.

Все защитные ограждения Haiside спроектированы так, чтобы соответствовать этим стандартам или превосходить их, а документация о сертификации предоставляется по запросу.

Почему стоит выбрать пылезащитные кожухи и ограждения от Haiside

High Frequency Dehydration Vibrating Screen

Сотрудничество с опытным производителем упрощает процесс закупки. Haiside предлагает комплексное решение, объединяющее пылезащитные кожухи и защитные ограждения в единый настраиваемый комплект.

  • Индивидуальное проектирование — каждый кожух и ограждение разрабатываются с учетом модели вашего грохота (например, банановый, горизонтальный, наклонный) и условий на объекте.
  • Экспертиза в выборе материалов — рекомендации по использованию мягкой стали, нержавеющей стали или вариантов с футеровкой в зависимости от абразивности материала и влажности.
  • Интегрированные системы защитной блокировки — совместимы с вашими действующими процедурами блокировки/маркировки (Lockout/Tagout).
  • Быстрая доставка и техническая поддержка на объекте — собственное производство гарантирует выполнение заказов за 4–6 недель для стандартных размеров.
  • Исполнительная документация — сертификаты CE и/или ISO 9001 с приложением полного отчета об оценке рисков.

Объединяя проектирование и производство в рамках одного цикла, Haiside исключает проблемы сопряжения между кожухом и ограждением, сводя к минимуму ошибки при монтаже.

Часто задаваемые вопросы

В: Как узнать, нужны ли моему виброгрохоту пылезащитный кожух или достаточно только защитных ограждений?

О: Если перерабатываемый материал создает видимую пыль во время работы или вы сталкиваетесь с ограничениями по экологическим выбросам, установка кожуха необходима. Защитные ограждения обязательны везде, где есть доступ к движущимся частям. Большинство предприятий получают выгоду от одновременного использования обоих элементов.

В: Можно ли дооснастить кожухами и ограждениями уже действующие грохоты?

О: Да. Haiside регулярно поставляет комплекты для модернизации, включающие кронштейны и переходники, изготовленные по замерам на объекте. Модернизация существующего оборудования часто оказывается экономичнее покупки нового грохота.

В: Какое техническое обслуживание требуется для пылезащитных кожухов?

О: Периодический осмотр уплотнений, петель и гибких соединений. Меняйте изношенные резиновые полосы каждые 12–18 месяцев в зависимости от абразивности пыли. Проверяйте плотность закрытия сервисных дверей для поддержания стабильного отрицательного давления.

Заключение

Выбор эффективных пылезащитных кожухов и защитных ограждений для виброгрохотов требует глубокого понимания условий эксплуатации, нормативных требований и свойств материалов. Оценивая материалы кожуха, характеристики герметичности, типы ограждений и стандарты безопасности, вы защищаете как персонал, так и оборудование. Компания Haiside предоставляет индивидуальные решения, подкрепленные инженерным опытом и приверженностью стандартам безопасности. Свяжитесь с Haiside, чтобы обсудить конфигурацию вашего грохота и получить коммерческое предложение, отвечающее вашим требованиям.

Yiziphi izimbangela ezivamile zomsindo eziphakelini ezidlidlizayo, futhi zingaxazululwa kanjani?

В современных системах обработки материалов вибрационные питатели играют критически важную роль, обеспечивая плавный, стабильный и контролируемый поток материалов. Однако, когда во время работы начинает появляться ненормальный шум, это часто сигнализирует о скрытых механических или эксплуатационных проблемах, которые нельзя игнорировать. Чрезмерный шум не только ухудшает условия труда, но также может указывать на износ оборудования, перекос или потенциальные риски поломки, способные привести к дорогостоящим простоям.

В этой статье представлено подробное и практическое руководство по пониманию распространенных причин шума вибрационного питателя и эффективному устранению таких проблем. Независимо от того, являетесь ли вы оператором предприятия, инженером по обслуживанию или специалистом по закупкам, это руководство поможет вам точно диагностировать проблемы и внедрить надежные решения.

Почему нельзя игнорировать шум вибрационного питателя

HVF feeder

Правильно работающий вибрационный питатель производит ровный и предсказуемый звуковой фон. Появление необычного шума — такого как стук, дребезжание, скрежет или высокочастотные вибрации — обычно отражает отклонение от нормального режима работы.

Игнорирование этих сигналов может привести к:

  • Ускоренному износу критически важных компонентов
  • Снижению эффективности подачи и нестабильной производительности
  • Увеличению энергопотребления
  • Неожиданным остановкам оборудования

Раннее устранение проблем с шумом помогает продлить срок службы оборудования и обеспечить стабильные эксплуатационные характеристики.

1. Ослабленные болты и крепежные элементы

Причина

Со временем постоянная вибрация может ослабить болты, гайки и другие крепежные детали по всей конструкции питателя. Когда компоненты перестают надежно фиксироваться, они начинают соприкасаться или вибрировать независимо друг от друга, создавая нерегулярный шум.

Решение

Необходимо провести комплексную проверку всех точек крепления, включая:

  • Болты крепления двигателя
  • Соединения опор пружин
  • Точки фиксации желоба

Технические специалисты должны использовать динамометрические ключи, чтобы убедиться, что все болты соответствуют стандартам затяжки, указанным производителем. Нанесение фиксаторов резьбы помогает дополнительно предотвратить ослабление крепежа при постоянной вибрации.

2. Изношенные или поврежденные пружины

Причина

Пружины являются важными компонентами, которые поглощают вибрацию и поддерживают устойчивость системы. Когда пружины устают, трескаются или изнашиваются неравномерно, они теряют способность равномерно распределять вибрацию, что приводит к появлению ненормального шума и хаотичному движению.

Решение

Команды технического обслуживания должны регулярно проверять пружины на предмет:

  • Видимых трещин или деформаций
  • Неравномерного сжатия
  • Признаков коррозии или усталости металла

Замена изношенных пружин комплектами имеет критически важное значение. Ни в коем случае нельзя заменять только одну пружину, так как возникший дисбаланс усугубит проблемы с вибрацией и шумом.

3. Неправильная установка или перекос

Причина

Неправильный монтаж — частая, но нередко упускаемая из виду причина шума вибрационного питателя. Если питатель установлен не по уровню или выровнен неправильно, это может вызвать неравномерное распределение усилий, приводящее к структурным напряжениям и избыточному шуму от вибрации.

Решение

Операторы должны убедиться, что:

  • Основание питателя установлено на ровной поверхности
  • Ось двигателя правильно совпадает с корпусом питателя
  • Все поддерживающие конструкции распределены равномерно

Использование прецизионных инструментов для выравнивания по уровню и юстировки гарантирует точность монтажа и минимизирует лишний шум.

4. Износ подшипников или отсутствие смазки

Причина

Подшипники внутри вибромотора работают в условиях высоких нагрузок и непрерывного движения. Со временем недостаточное количество смазки или попадание загрязнений могут вызвать износ подшипников, что приводит к появлению скрежета или свиста.

Решение

Следует внедрить график профилактической смазки. Обслуживающий персонал должен:

  • Использовать смазочные материалы того типа, который рекомендован производителем
  • Избегать избыточного смазывания, способного также повредить подшипники
  • Своевременно заменять изношенные подшипники при сохранении шума

Регулярный мониторинг температуры подшипников и характера издаваемых звуков помогает обнаружить сбои на ранних стадиях.

5. Накопление материала или засорение

Причина

Скопление материала внутри желоба питателя может нарушить нормальный характер вибрации. Этот дисбаланс часто приводит к появлению необычного шума, особенно когда материал во время работы внезапно смещается или осыпается.

Решение

Операторам следует поддерживать регулярный режим очистки во избежание образования отложений. Кроме того, рекомендуется:

  • Устанавливать футеровку для уменьшения прилипания материала
  • Оптимизировать скорость подачи во избежание перегрузок
  • Использовать конструкции, предотвращающие засоры, там, где это применимо

Чистый питатель гарантирует бесперебойную работу и снижает механические напряжения.

HSV feeder

6. Усталость металла или структурные трещины

Причина

Длительная эксплуатация в условиях сильной вибрации может привести к усталости металла в конструкции питателя. В сварных швах или зонах высоких нагрузок могут образоваться мелкие трещины, которые во время работы производят стук или металлический шум.

Решение

Группы контроля должны периодически проводить оценку состояния конструкций, уделяя особое внимание:

  • Сварным соединениям
  • Зонам повышенного напряжения
  • Точкам сопряжения

Если обнаружены трещины, необходим немедленный ремонт путем усиления сваркой или замены компонентов. Игнорирование структурных повреждений может привести к катастрофической поломке.

7. Проблемы с двигателем или несбалансированная сила вибрации

Причина

Вибромотор создает движущую силу для питателя. Если в двигателе возникают внутренний дисбаланс, электрические неисправности или неполадки с ротором, он может издавать нерегулярную вибрацию и генерировать повышенный уровень шума.

Решение

Следует выполнять плановую диагностику двигателя, включая:

  • Проверку электрических соединений
  • Измерение стабильности тока
  • Оценку балансировки ротора

При обнаружении отклонений может потребоваться калибровка или замена электродвигателя.

Советы по профилактическому обслуживанию для снижения шума

Чтобы свести к минимуму проблемы с шумом и поддерживать оптимальную производительность, компаниям следует разработать структурированный план технического обслуживания:

  • Планировать регулярные инспекции и аудиты
  • Обучать операторов распознаванию ранних признаков аномального шума
  • Вести подробные журналы технического обслуживания для анализа тенденций
  • Использовать высококачественные запасные части для обеспечения долговечности

Проактивный подход к обслуживанию не только снижает уровень шума, но и существенно уменьшает долгосрочные эксплуатационные расходы.

Когда следует обратиться за профессиональной поддержкой

Хотя многие проблемы с шумом можно решить с помощью планового обслуживания, сложные задачи, связанные со структурными повреждениями или отказом двигателя, могут потребовать профессиональной технической помощи. Сотрудничество с опытным производителем оборудования или поставщиком услуг гарантирует точную диагностику и надежные варианты ремонта.

Заключение

Шум вибрационного питателя — это не просто неудобство, а часто раннее предупреждение о механических или эксплуатационных проблемах. Понимая распространенные причины, включая ослабленные компоненты, изношенные пружины, перекосы, выход из строя подшипников и усталость металла, операторы могут предпринять целенаправленные действия для эффективного решения проблем.

Своевременное устранение неисправностей и профилактическое обслуживание не только повышают надежность оборудования, но и улучшают производительность труда наряду с безопасностью на рабочем месте. Для предприятий, стремящихся оптимизировать производительность и сократить простои, борьба с шумом вибрационного питателя всегда должна быть в приоритете, а не откладываться на потом.

Если вы хотите дополнительно повысить эффективность вашего оборудования или нуждаетесь в экспертной консультации по выбору питателя и стратегиям техобслуживания, рассмотрите возможность сотрудничества с надежным поставщиком, способным предложить индивидуальные решения с учетом ваших производственных потребностей.

Как регулировать амплитуду вибрации питателя для различных материалов: практическое руководство для стабильной и эффективной подачи.

В современных системах обработки материалов вибрационный питатель играет решающую роль в обеспечении стабильного, контролируемого и эффективного потока материала. Однако многие операторы и руководители предприятий упускают из виду один ключевой параметр, напрямую влияющий на производительность, — амплитуду. Неправильная настройка амплитуды для различных материалов приводит к таким проблемам, как неравномерная подача, износ оборудования, засорение материала и снижение эффективности производства.

В этой статье объясняется, как на практике, на основе опыта, настроить амплитуду вибрационного питателя для различных материалов. Основное внимание уделяется реальной операционной логике, а не теоретическим описаниям, что поможет вам повысить производительность, сократить время простоя и продлить срок службы оборудования.

Понимание амплитуды вибрации питателя

Амплитуда — это максимальное смещение подающего лотка во время вибрации. Проще говоря, она определяет, насколько далеко материал «выбрасывается» вперед за каждый цикл вибрации.

Более высокая амплитуда означает:

Более интенсивное перемещение материала

Более высокую скорость транспортировки

Более высокую производительность

Более низкую амплитуду, что приводит к:

Более бережной обработке материала

Снижению износа материала

Более точному контролю подачи

Однако амплитуда не является параметром типа «чем выше, тем лучше». Для каждого материала требуется определенный диапазон амплитуды, основанный на его физических свойствах.

Почему регулировка амплитуды важна для разных материалов

Различные материалы ведут себя под воздействием вибрации совершенно по-разному. Если операторы используют одинаковую амплитуду вибрации для всех материалов, неизбежны неэффективность и механические проблемы.

Ключевые характеристики материала, влияющие на выбор амплитуды:

Размер частиц (мелкий порошок против крупных комков)

Насыпная плотность (легкие против тяжелых материалов)

Влажность

Сыпучесть (свободно текучий против липкого)

Абразивность

Например, мелкий сухой песок легко течет, в то время как влажная глина имеет тенденцию к слипанию и требует более сильной вибрации для равномерного перемещения.

Общие рекомендации по регулировке амплитуды в зависимости от типа материала.

HVF feeder

1. Мелкодисперсные и легкие материалы (например, песок, порошок, зерно)

Для мелких материалов требуется меньшая амплитуда с большей стабильностью частоты.

Рекомендуемый подход:

Используйте малую амплитуду, чтобы предотвратить пылеобразование и расслоение.

Избегайте чрезмерной вибрации, которая может привести к попаданию частиц в воздух.

Поддерживайте постоянную подачу для обеспечения стабильности процесса на последующих этапах.

Если амплитуда слишком высока, операторы заметят:

Пылевое загрязнение

Разброс материала

Неравномерную скорость подачи.

2. Среднезернистые материалы (например, заполнители, гранулы)

Зернистые материалы обычно требуют умеренной амплитуды.

Рекомендуемый подход:

Сбалансируйте амплитуду и частоту для обеспечения плавного потока.

Регулируйте постепенно, наблюдая за движением материала.

Поддерживайте равномерную толщину слоя на подающем лотке.

Операторам следует избегать:

Переподачи, вызванной чрезмерной амплитудой.

Отскока материала, что снижает точность управления.

3. Крупные или тяжелые материалы (например, руда, щебень)

Тяжелые материалы требуют большей амплитуды для преодоления инерции.

Рекомендуемый подход:

Увеличьте амплитуду для обеспечения надлежащего перемещения материала

Контролируйте нагрузку на оборудование, чтобы избежать чрезмерной нагрузки на компоненты

Обеспечьте структурную устойчивость системы подачи

Если амплитуда слишком низкая:

Материал будет накапливаться на поддоне

Подача становится нестабильной

Эффективность производства снижается

4. Липкие или влажные материалы (например, глина, шлам)

Липкие материалы представляют собой наибольшую проблему и требуют тщательной настройки амплитуды.

Рекомендуемый подход:

Используйте более высокую амплитуду для предотвращения прилипания

Сочетайте с соответствующей конструкцией поддона (например, с антипригарным покрытием)

По возможности отрегулируйте частоту для улучшения высвобождения материала

Операторам также следует рассмотреть:

Установку систем нагрева или сушки при избыточной влажности

Использование частотно-регулируемых приводов для точного управления

Методы регулировки амплитуды вибрации питателя

Различные конструкции питателей используют разные методы регулировки. Понимание типа вашего оборудования имеет важное значение.

1. Регулировка параметров вибрационного двигателя

Для вибрационных питателей с электроприводом:

Изменение угла эксцентрикового блока

Регулировка скорости двигателя (при наличии частотно-регулируемого привода)

Увеличение угла эксцентрикового блока увеличивает амплитуду, а уменьшение — уменьшает.

2. Использование частотно-регулируемого привода (ЧРП)

ЧРП позволяет точно контролировать интенсивность вибрации.

Преимущества:

Регулировка в реальном времени

Лучшая адаптивность к различным материалам

Энергоэффективность

Этот метод широко используется в современных автоматизированных производственных линиях.

3. Регулировка жесткости пружин и настройка системы

В некоторых питателях амплитуда зависит от собственной частоты системы.

Операторы могут:

Изменить жесткость пружин

Регулировать резонанс системы

Этот метод требует технических знаний и обычно выполняется во время настройки, а не в процессе ежедневной эксплуатации.

4. Регулировка с помощью контроллера (электромагнитные дозаторы)

Электромагнитные вибрационные дозаторы позволяют регулировать амплитуду за счет:

Регулировки напряжения

Настроек контроллера

Это обеспечивает высокую точность и идеально подходит для применений, требующих точного дозирования.

HSV feeder

Практические шаги для регулировки амплитуды на месте.

Для достижения наилучших результатов операторам следует следовать структурированному процессу настройки.

Шаг 1: Определение характеристик материала

Перед внесением изменений проанализируйте размер частиц, влажность и текучесть.

Шаг 2: Начните с консервативной настройки

Начните с умеренной амплитуды, чтобы избежать внезапной перегрузки или потери материала.

Шаг 3: Наблюдение за поведением материала

Наблюдайте за движением материала:

Течет ли он плавно?

Наблюдается ли накопление или рассеивание?

Шаг 4: Постепенная настройка

Увеличивайте или уменьшайте амплитуду небольшими шагами, а не вносите большие изменения.

Шаг 5: Мониторинг реакции оборудования

Проверьте наличие:

Аномальной вибрации

Шума

Структурных напряжений

Шаг 6: Запись оптимальных параметров

Задокументируйте настройки для каждого типа материала для повышения эффективности в будущем.

Распространенные ошибки, которых следует избегать

Многие операторы допускают ошибки, которых можно избежать при регулировке амплитуды.

Типичные ошибки включают:

Использование максимальной амплитуды для всех материалов

Игнорирование влажности материала

Регулировка амплитуды без контроля нагрузки на оборудование

Недокументирование настроек

Игнорирование износа, вызванного чрезмерной вибрацией

Избегание этих ошибок может значительно продлить срок службы оборудования и снизить затраты на техническое обслуживание.

Рекомендации по техническому обслуживанию во время регулировки

Регулировка амплитуды тесно связана с состоянием оборудования.

Операторы должны регулярно проверять:

Пружины и опорные конструкции

Состояние и соосность двигателя

Крепежные элементы и соединения

Износ подающего лотка

Правильное техническое обслуживание обеспечивает стабильность и эффективность настроек амплитуды с течением времени.

Расширенная оптимизация для промышленных применений

Для крупномасштабных промышленных операций регулировка амплитуды должна быть интегрирована в более широкую стратегию оптимизации.

Рассмотрите возможность внедрения:

Автоматизированных систем управления

Датчиков реального времени для мониторинга скорости подачи

Систем регистрации данных для анализа производительности

Интеграции с оборудованием, расположенным выше и ниже по потоку

Эти усовершенствования повышают не только эффективность подачи, но и общую производительность предприятия.

Заключение

Регулировка амплитуды вибрационного питателя для различных материалов — это не разовая задача, а непрерывный процесс оптимизации. Для каждого материала требуется индивидуальный подход, основанный на его физических свойствах и поведении при вибрации.

Понимая, как амплитуда влияет на поток материала, и применяя контролируемые, поэтапные регулировки, операторы могут добиться:

Стабильной и равномерной подачи

Повышения эффективности производства

Снижения износа оборудования

Снижения эксплуатационных расходов

Хорошо отрегулированный вибрационный питатель становится не просто транспортирующим устройством, а ключевым элементом надежной и эффективной производственной системы.

Если вы хотите улучшить производительность вашей системы подачи или нуждаетесь в технической консультации для вашего конкретного применения, сотрудничество с опытными производителями оборудования или инженерами поможет вам быстрее и надежнее достичь оптимальных результатов.